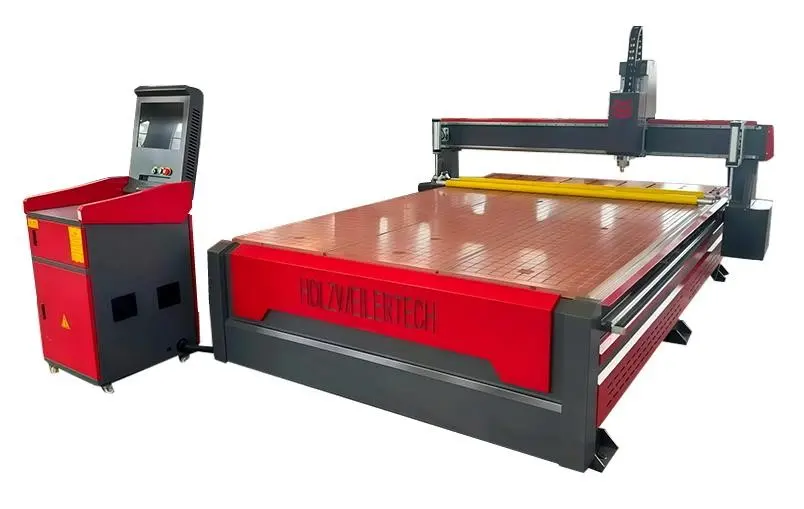
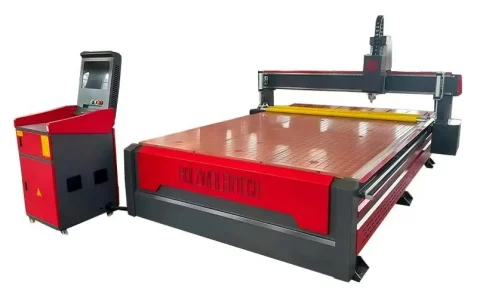
Фрезерно-гравировальный станок с чпу HW2030S
Категория: Фрезерные станки с ЧПУ
В наличии Количество ограничено
КОНСТРУКТИВНЫЕ ОСОБЕННОСТИ
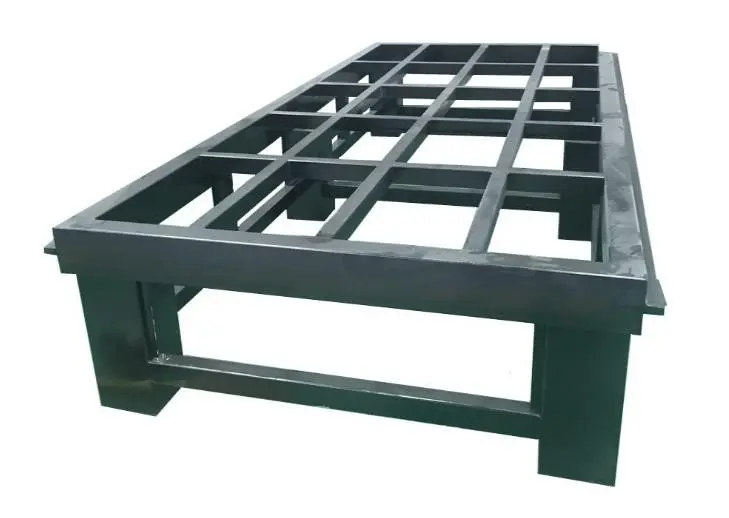
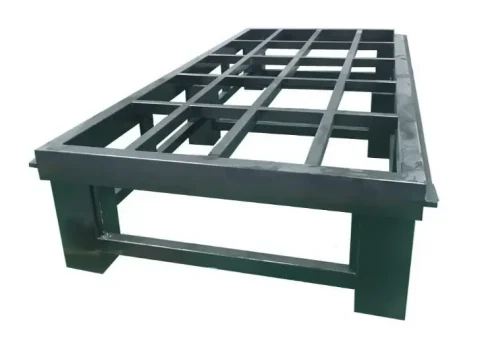
УСИЛЕННАЯ СТАНИНА ИЗ СТАЛИ
|
|
Изготовлена из стальных труб прямоугольного сечения, обеспечивает достаточную степень жесткости конструкции станка и хорошую устойчивость к статическим и динамическим нагрузкам. Геометрическая точность фрезерованных площадок под направляющие достигается за счет технологической возможности обработки станин за одну установку на металлообрабатывающих центрах с ЧПУ, что дает возможность получить высокую точность и качество при обработке заготовок любых размеров. Верхняя часть станины, на которой крепится рабочий стол станка, цельносварная. Шесть опор крепятся к ней при помощи резьбовых соединений, опоры же крепятся между собой стальными трубами прямоугольного сечения, обеспечивая при этом дополнительную степень жесткости конструкции станка. |
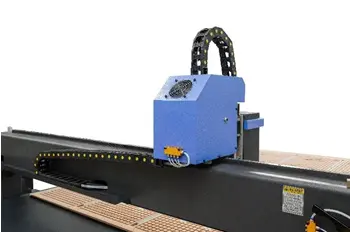
СТАЛЬНОЙ ПОРТАЛ
|
Изготовлен из стальной прямоугольной трубы увеличенного сечения и дополнительно усилен ребрами жесткости внутри. Конструкция портала обеспечивает высокую степень жесткости, устойчивость к статическим и динамическим нагрузкам. Высокая геометрическая точность фрезерованных площадок под направляющие достигается за счет технологической возможности обработки порталов за одну установку на металлообрабатывающих центрах с ЧПУ. В отличии от легких алюминиевых порталов, портал изготовленный из стали обеспечивает получение гарантированно высокой точности и качество при обработке заготовок практически из любых материалов на предельно возможных максимальных скоростях обработки. |
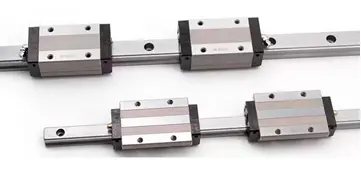
ВЫСОКОТОЧНЫЕ ЛИНЕЙНЫЕ НАПРАВЛЯЮЩИЕ «KINGTEK»
|
|
Имеют увеличенное сечение 30 мм, за счет этого обеспечивают дополнительную устойчивость и жесткость, гарантируя плавность перемещения захватов и обрабатывающих групп. Линейные подшипники оснащены усиленными сепараторами, а также увеличенными картриджами очистки, что даёт дополнительную защиту подшипников и в совокупности с автоматической системой смазки продлевает их ресурс. |
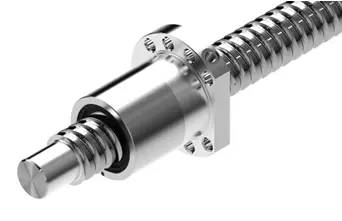
ВЫСОКОПРЕЦИЗИОННЫЕ ШАРИКО-ВИНТОВЫЕ ПАРЫ «TBI»
|
|
За счет полного исключения люфта обеспечивается высокоточное перемещение лазерной головки по оси Z при выполнении обработки по программе с использованием ЧПУ сложных изделий с высокой степенью точности. |
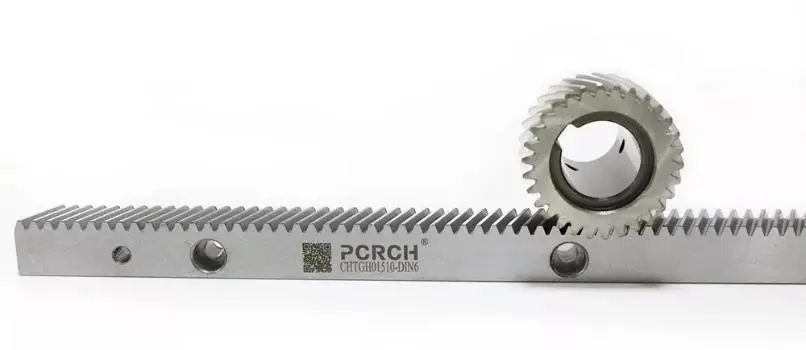
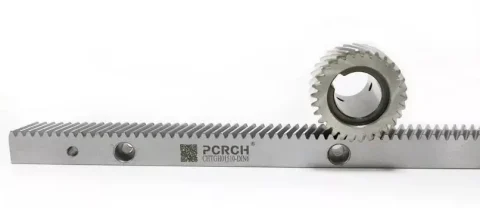
КОСОЗУБЫЕ ПЕРЕДАЧИ ШЕСТЕРНЯ-РЕЙКА ПО ОСЯМ X, Y «PCRCH»
|
|
В отличие от передач с прямыми зубьями, косые входят в зацепление постепенно, а не сразу по всей длине. Косозубое зацепление не имеет зоны однопарного зацепления. В прямозубой передаче нагрузки на зубья прикладывается мгновенно. Зубья в косозубых передачах нагружаются постепенно по мере захода их в зону зацепления, в зацеплении всегда находится как минимум две пары зубьев. Данные факторы определяют плавность работы косозубого зацепления, а также снижение динамических нагрузок и шума по сравнению с прямозубым зацеплением. |
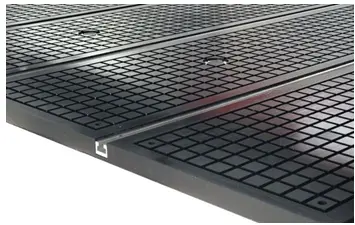
КОМБИНИРОВАННЫЙ РАБОЧИЙ СТОЛ
|
|
Рабочий стол станка изготовлен из износостойкого полимера с интегрированными алюминиевыми направляющими «Т» образной формы. Данная конструкция дает возможность выбора способа фиксации заготовки, как при помощи вакуума, так и при помощи механических зажимов. Это позволяет отключить вакуумный насос и экономить электроэнергию в случае обработки не требующей частой смены заготовок. Вакуумный стол разбит на восемь независимых вакуумных зон для удобства фиксации заготовок различных габаритов. |
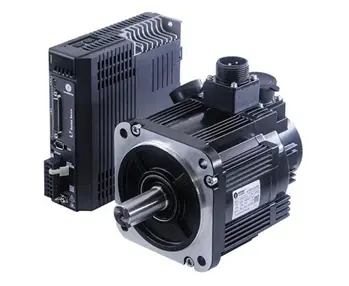
ВЫСОКОТОЧНЫЕ СЕРВОДВИГАТЕЛИ 1,5 КВТ «LEADSHINE»
|
|
Для перемещения по всем осям в комплектацию станка включены промышленные серводвигатели «LEADSHINE», точность и надежность которых обеспечивает бесперебойную работу и стабильно высокое качество выпускаемой продукции. |
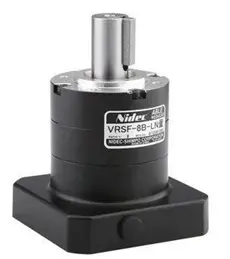
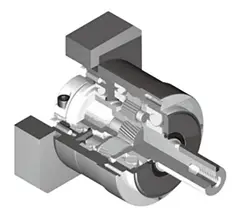
ПЛАНЕТАРНЫЕ РЕДУКТОРЫ «SHIMPO-NIDEC»
|
|
Установка усиленных планетарных редукторов «SHIMPO-NIDEC» на перемещения по осям позволило обеспечить большую нагрузочную способность станка и в следствии рост КПД. |
ПРОМЫШЛЕННЫЙ ЭЛЕКТРОШПИНДЕЛЬ «GDZ»
|
|
Максимальная частота вращения до 18 000 об/мин и мощность 6 кВт дает возможность осуществлять обработку деталей из древесины, а также ДСП, МДФ, пластика, акрилового стекла и других материалов. Охлаждение шпинделя во время его работы осуществляется потоком воздуха, поступающим от вентилятора, установленного непосредственно на валу электрошпинделя. Замена инструмента в шпинделе осуществляется вручную при помощи специального ключа. |
ЧАСТОТНЫЙ ПРЕОБРАЗОВАТЕЛЬ «BEST»
|
|
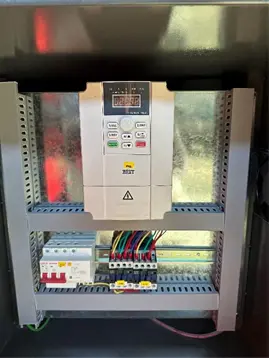
Предназначен для управления приводами, где требуется высокая точность регулирования скорости и широкий диапазон управления. Они обеспечивают плавное достижение требуемого крутящего момента и оборотов на валу электрошпинделя и возможность прямого управления этим моментом. Максимальная выходная мощность 7,5 кВт. |
СИСТЕМА УПРАВЛЕНИЯ СТАНКОМ NC WORK
|
|
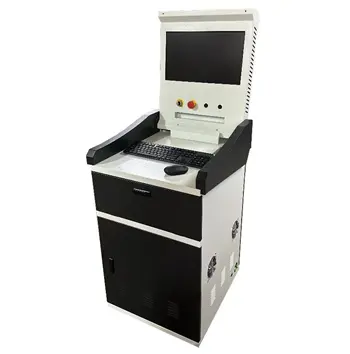
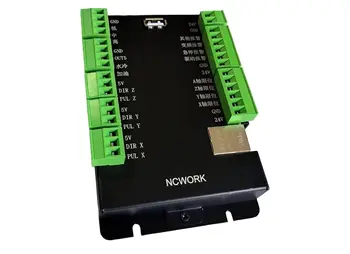
Для управления работой станка установлена система-симулятор стойки ЧПУ в комплекте с контроллером, кабелем и платой управления. Система широко известна для многих пользователей по всему миру, проста и удобна в эксплуатации и хорошо себя зарекомендовала на станках с полуавтоматической и ручной сменой инструмента. Программное обеспечение NC WORK, установленное на компьютер при помощи контроллера, визуализирует и обеспечивает автоматический контроль высокосортной обработки. Система использует стандартные G-коды, что позволяет создавать программы обработки используя различные популярные программные продукты: ArtCam, Type3, SolidWorks, PowerMill, BeCad, Базис-Мебельщик, К-3 Мебель. В стандартную комплектацию входят: персональный компьютер с разъемом под плату PCI, монитор, клавиатура и мышь. |
ДАТЧИК ИЗМЕРЕНИЯ И КАЛИБРОВКИ ДЛИНЫ ИНСТРУМЕНТА
|
|
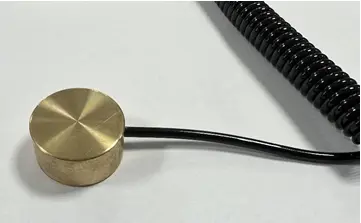
Осуществляет автоматический контроль длины инструмента и позволяет быстро ввести данные о поверхности стола (Z=0) и о высоте материала. Это повышает производительность станка, качество продукции, ресурс инструмента и уровень безопасной работы. |
АВТОМАТИЧЕСКАЯ ЦЕНТРАЛИЗОВАННАЯ СИСТЕМА СМАЗКИ
|
|
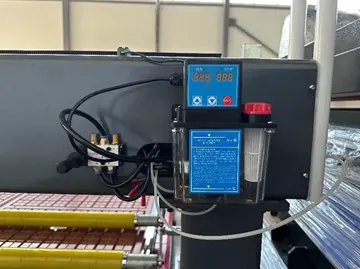
Позволяет быстро и эффективно производить смазку подшипников перемещения, смазка осуществляется полностью в автоматическом режиме и контролируется системой ЧПУ во время работы станка. Использование перепускных клапанов позволяет держать давление во всех магистралях с учетом длины до конечной точки. |
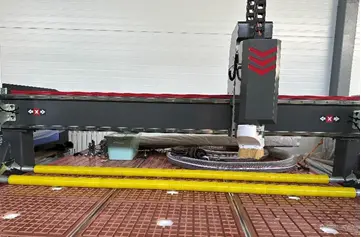
ВЕРХНИЕ ПРИЖИМНЫЕ РОЛИКИ
|
|
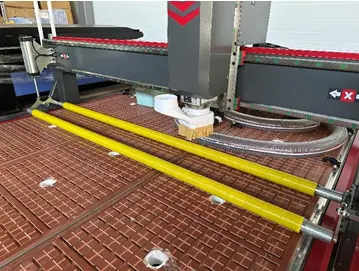
Станок оснащен программно-управляемыми верхними прижимными валами, которые удерживают деталь в процессе обработки, что в разы увеличивает фиксацию детали на столе и исключает ее смещение при фрезеровании. |
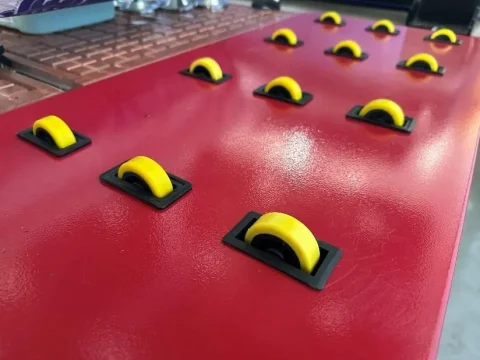
ЗАГРУЗОЧНЫЕ РОЛИКИ
|
|
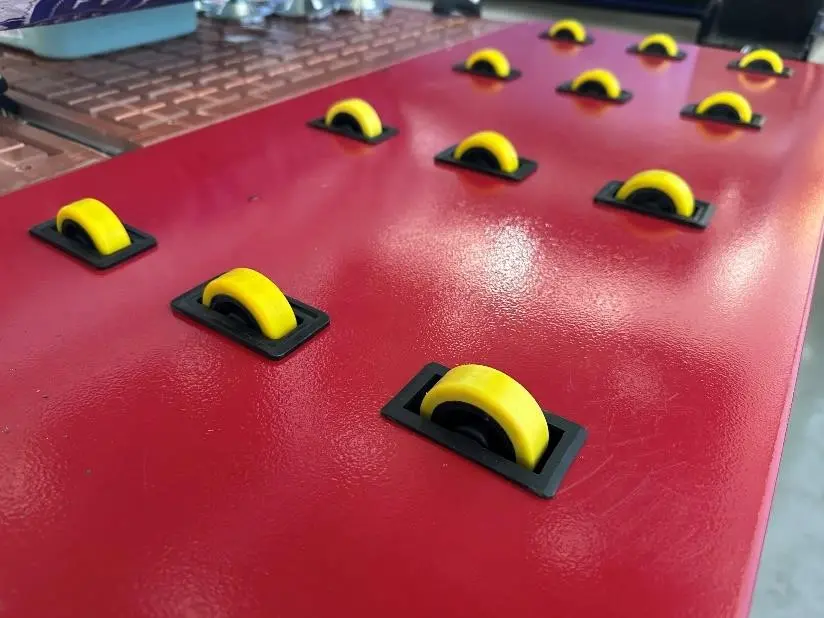
Для загрузки листового материала имеются загрузочные ролики с тыльной стороны стола. Уменьшается вероятность царапания материала и поверхность стола и остатков отходов и других инородных тел. |
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
| Максимальные размеры зоны обработки по осям X и Y, мм | 2100 × 3050 | Перемещение шпинделя по оси Z, мм | 300 |
| Система смены инструмента | Ручная (цанговый, фиксация гайкой) | Тип передачи по осям X и Y | Шестерня, косозубая рейка |
| Тип передачи по оси Z | Шарико-винтовая передача | Линейные направляющие прямоугольного сечения по осям X, Y, Z, мм | 30 |
| Тип рабочего стола | Комбинированный (вакуумный 8 зон + Т-пазы) | Тип электродвигателей перемещения по осям | Серводвигатели 1,5 кВт |
| Тип редукторов перемещения по осям | Планетарные | Скорость рабочего хода, мм/мин | 0 – 25000 |
| Скорость холостого хода, мм/мин | 0 – 65000 | Частота вращения шпинделя, об/мин | 0 – 18000 |
| Мощность шпинделя, кВт | 6 | Частотный преобразователь для плавного изменения оборотов электрошпинделя, кВт | 7,5 |
| Тип охлаждения шпинделя | Принудительно воздушное | Тип цанги | ER32 |
| Максимальный посадочный диаметр инструмента, мм | 20 | Управление станком | Контроллер управления NC WORK (монитор и системный блок идут в комплекте) |
| Автоматическая система смазки направляющих | Наличие | Рабочее напряжение, В | 380 |
| Общая установленная мощность, кВт | 12 | Габаритные размеры (Д × Ш × В), мм | 3500 × 2900 × 2200 |
| Вес, кг | 1400 |
Представительства
Похожие товары

Фрезерный станок с ЧПУ SM2030L NESTING
Модель: SM2030L Nesting
-
Страна производства Китай
-
Срок гарантии 12 месяцев
-
Размеры вакуумного стола, мм 3050 х 2100
- Мощность шпинделя 3,2 кВт
- Шаговые двигатели
- Стол с вакуумной подготовкой
- рельсы по всем осям HIWIN


Фрезерный станок с ЧПУ HW 2030 Нестинг 6 кВт
Насос в подарок
Компьютер в подарок!
Фрезерный станок с ЧПУ HW2030 6 кВт — раскрой и фрезеровка дерева, МДФ, ДСП, пластика. Вакуумный стол, серводвигатели, NC Studio. Доставка по РФ.

ФРЕЗЕРНЫЙ СТАНОК ПО ДЕРЕВУ С ЧПУ ДЛЯ НЕСТИНГА SM 2030 S (серво)

ФРЕЗЕРНЫЙ СТАНОК ПО ДЕРЕВУ С ЧПУ И АВТОСМЕНОЙ SM 1325 ATC
 Модель SM1325ATC
СИСТЕМА УПРАВЛЕНИЯ NC STUDIO NC60A
ПРОМЫШЛЕННЫЙ ЭЛЕКТРОШПИНДЕЛЬ 9 кВТ
Промышленные сервогибридный двигатели 758
ПЛАНЕТАРНЫЕ РЕДУКТОРЫ «SHIMPO-Nidec»


Фрезерный станок с ЧПУ SM2030 NESTING
Модель: SM2030 Nesting
25 мм рельсы по всем осям
Шпиндель 4.5 кВт
LEADSHINE Easy SERVO MOTOR
Вакуумный стол

Фрезерный станок по дереву с ЧПУ SM 1325
Модель: SM1325
Шпиндель 6 кВт
Воздушное охлаждение
Вакуумный стол
Z=300 мм
Вес 1200 кг
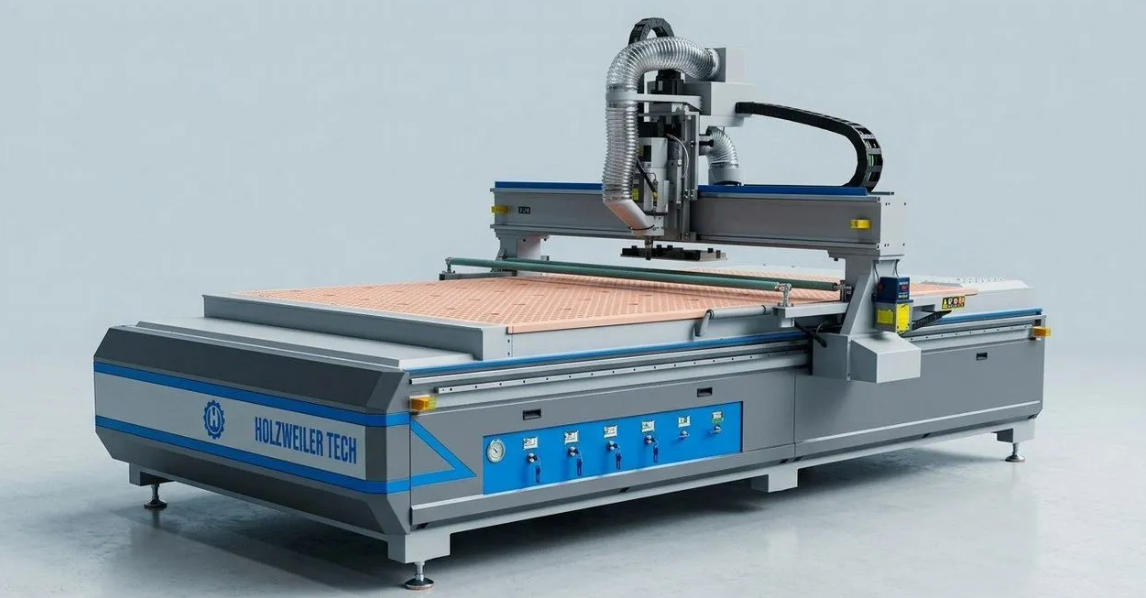

Фрезерный станок с ЧПУ HW 2030 ATC – автосмена
Фрезерный станок с ЧПУ HW2030ATC — высокоточная обработка дерева, МДФ, ДСП и пластика. Автоматическая смена инструмента, вакуумный стол, серводвигатели.
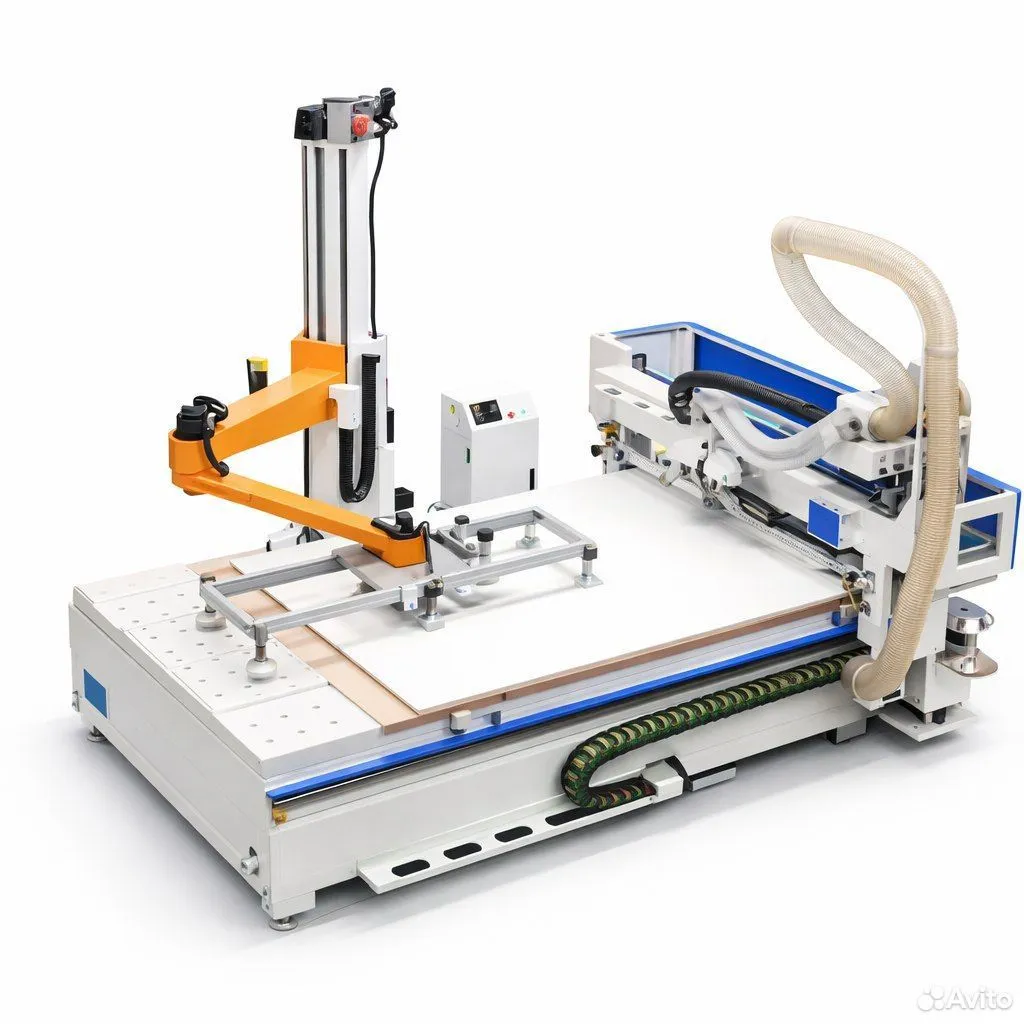

Фрезерный станок с ЧПУ HW 2130 NESTING Robot – роботизированная линия
Роботизированная линия HW2130NEST Robot — фрезерный ЧПУ‑станок для nesting‑раскроя: рабочее поле 2100×3050 мм, шпиндель 9 кВт, автосмена на 12 позиций, сверлильно‑присадочная группа, столы загрузки‑выгрузки.